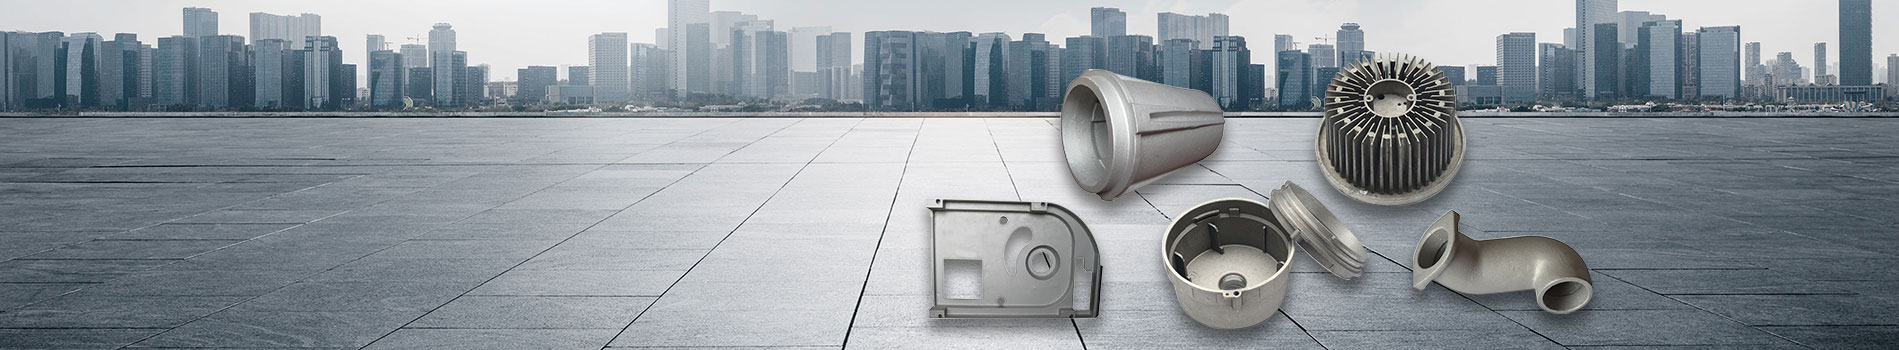
Sebagai produsen pengecoran aluminium berpengalaman,xuxingmenyediakanDie Casting Tekanan Rendahsolusi untuk aplikasi industri yang memerlukan pengisian logam terkontrol, kualitas konsisten, dan kinerja mekanis yang andal. Memahami proses ini membantu para insinyur dan tim pembelian memilih metode produksi yang tepat untuk komponen yang menuntut.
Die casting bertekanan rendah adalah proses pembentukan logam yang menggunakan tekanan gas terkontrol untuk mendorong paduan aluminium cair dari tungku penahan tertutup ke dalam cetakan permanen. Tidak seperti pengecoran gravitasi, metode ini memungkinkan pengisian dari bawah ke atas secara terkontrol dan pengumpanan tekanan secara terus menerus selama pemadatan. Karakteristik ini membantu mengurangi turbulensi, meminimalkan cacat pengecoran tertentu, meningkatkan pemanfaatan material, dan mendukung produksi komponen dengan sifat mekanik yang konsisten. Aplikasi umum meliputi roda otomotif, kepala silinder, komponen mesin, impeler, dan suku cadang industri. Panduan ini menjelaskan cara kerja proses, kelebihan dan keterbatasannya, pemilihan material, pengendalian kualitas, dan faktor-faktor yang harus dipertimbangkan pembeli saat memilih pemasok pengecoran.
1. Apa itu Die Casting Tekanan Rendah?
2. Bagaimana Proses Pembuatannya?
4. Industri Mana yang Menggunakan Die Casting Tekanan Rendah?
6. Bagaimana Perbandingannya dengan Metode Pengecoran Lainnya?
7. Apa yang Menentukan Kualitas Pengecoran?
8. Bagaimana Cara Memilih Pemasok Pengecoran?
9. Pertanyaan yang Sering Diajukan
Die Casting Tekanan Rendah, biasa disingkat LPDC, adalah teknik pengecoran cetakan permanen di mana tekanan gas yang relatif rendah memaksa logam cair ke atas melalui riser tube dan masuk ke dalam rongga cetakan. Logam mengisi rongga secara terkendali dan tetap berada di bawah tekanan selama pemadatan berlangsung.
Paduan aluminium banyak digunakan dalam proses ini karena menawarkan kombinasi yang berguna antara bobot rendah, ketahanan korosi, konduktivitas termal, dan kekuatan mekanik. Proses ini sangat cocok untuk komponen yang memerlukan integritas struktural dan kualitas produksi berulang.
Tidak seperti pengecoran gravitasi konvensional, yang terutama mengandalkan gravitasi untuk memindahkan logam cair ke dalam cetakan, LPDC memberikan kontrol aktif atas proses pengisian. Dibandingkan dengan die casting bertekanan tinggi, umumnya menggunakan kecepatan pengisian yang lebih lambat dan tekanan injeksi yang lebih rendah.
Menurut informasi die casting bertekanan rendah Xuxing, mengontrol suhu logam, suhu cetakan, kecepatan pengisian, dan waktu menahan tekanan sangat penting untuk mendapatkan coran aluminium yang sehat.
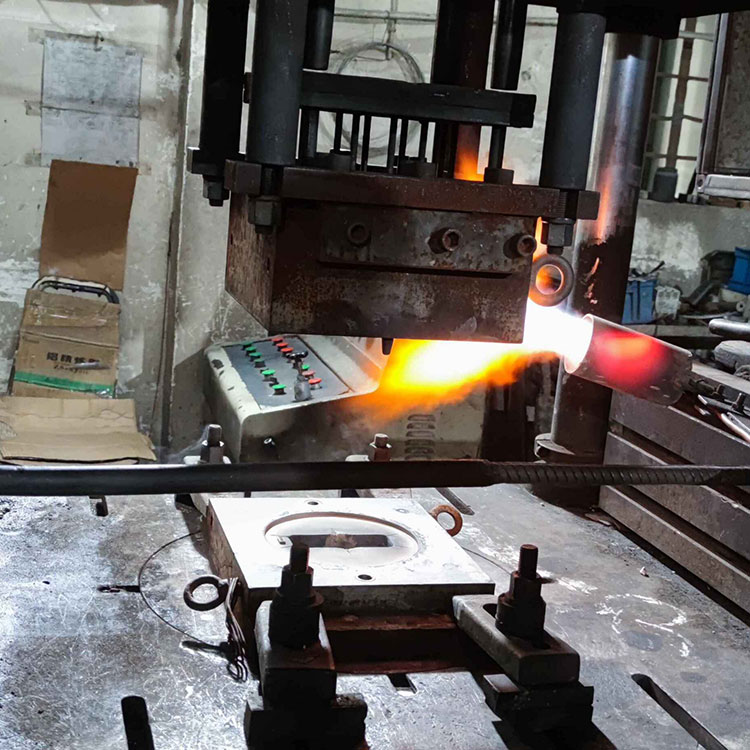
Proses die casting bertekanan rendah melibatkan beberapa tahapan yang terkoordinasi. Setiap tahap mempengaruhi kepadatan komponen akhir, akurasi dimensi, kondisi permukaan, dan sifat mekanik.
Paduan aluminium dilebur dan dibawa ke suhu yang sesuai. Operator harus mengelola kebersihan dan suhu lelehan untuk mengurangi risiko masuknya oksida, porositas terkait hidrogen, dan pemadatan dini.
Logam cair disimpan dalam tungku tertutup di bawah cetakan. Tekanan gas yang terkontrol, biasanya disuplai oleh udara bertekanan atau sistem gas inert yang sesuai, mendorong logam ke atas melalui pipa riser ke dalam rongga cetakan.
Pengisian dari bawah ke atas membantu mengurangi turbulensi yang terkait dengan penuangan yang tidak terkontrol. Profil tekanan sebenarnya bergantung pada paduan, geometri cetakan, tinggi pengangkatan, dan persyaratan komponen.
Setelah rongga cetakan terisi, tekanan dipertahankan untuk membantu memasukkan logam cair ke daerah yang masih mengeras. Pengaturan waktu tekanan yang tepat mendukung pemadatan terarah dan dapat mengurangi cacat terkait penyusutan.
Setelah coran cukup padat, tekanan dilepaskan dan cetakan dibuka. Komponen dilepas, dan segala pemangkasan, perlakuan panas, pemesinan, atau penyelesaian permukaan yang diperlukan dilakukan.
Metode inspeksi dipilih sesuai dengan fungsi bagian dan persyaratan gambar. Pengukuran dimensi, inspeksi visual, pengujian mekanis, dan pemeriksaan radiografi dapat digunakan bila diperlukan.
LPDC dihargai karena keseimbangan kontrol aliran logam, integritas pengecoran, dan efisiensi produksi. Manfaat utamanya adalah sebagai berikut.
Manfaat ini tidak otomatis. Kebersihan paduan, desain cetakan, manajemen suhu, kondisi pendinginan, dan pemantauan proses semuanya harus dikontrol untuk mencapai hasil yang diperlukan.
Die casting bertekanan rendah banyak digunakan untuk komponen aluminium yang mengutamakan kekuatan, konsistensi dimensi, dan kualitas internal yang andal.
Aplikasi yang umum termasuk roda aluminium, kepala silinder, komponen mesin, bagian suspensi, dan komponen struktural tertentu. Suku cadang ini mungkin memerlukan kombinasi bobot yang lebih ringan, ketahanan lelah, dan kinerja yang dapat diandalkan dalam pembebanan berulang.
Produsen peralatan industri menggunakan rumah aluminium cor, impeler, dan komponen lain yang mendapat manfaat dari pengisian terkontrol dan produksi mendekati jaring. Tergantung pada desainnya, pengecoran dapat mengurangi kebutuhan pemesinan dibandingkan dengan pembuatan komponen seluruhnya dari stok padat.
Komponen pompa, impeler, dan bagian terkait dapat memperoleh manfaat dari proses ini jika persyaratan geometri dan paduannya sesuai. Pemesinan tambahan dan pengujian tekanan atau kebocoran mungkin diperlukan untuk komponen yang terkena cairan atau tekanan pengoperasian.
Pengecoran kompleks dengan saluran internal dapat diproduksi dengan menggunakan inti pasir yang sesuai atau sistem inti lainnya. Fitur-fitur ini memungkinkan para insinyur untuk menciptakan geometri yang sulit atau mahal untuk diproduksi melalui pemesinan saja.
Paduan aluminium adalah salah satu bahan yang paling umum digunakan untuk LPDC. Nilai yang sesuai bergantung pada persyaratan kekuatan, keuletan, ketahanan korosi, kebutuhan perlakuan panas, dan lingkungan pengoperasian komponen.
| Bahan atau Paduan | Karakteristik Khas | Penerapan Potensial |
|---|---|---|
| Paduan Aluminium A356 | Castability yang baik, ketahanan terhadap korosi, dan potensi perlakuan panas | Roda otomotif, komponen struktural, dan suku cadang mesin pilihan |
| Paduan Aluminium Al-Si-Mg | Kombinasi yang berguna antara kekuatan, kemampuan pengecoran, dan respons perlakuan panas | Komponen teknik yang memerlukan kinerja mekanis |
| Paduan Aluminium Lain yang Sesuai | Sifatnya bervariasi menurut komposisi dan kondisi pemrosesan | Pengecoran khusus dirancang untuk kebutuhan layanan tertentu |
A356 sering dipertimbangkan untuk aplikasi yang memerlukan keseimbangan kekuatan dan keuletan. Namun, penunjukan paduan saja tidak menjamin sifat akhir. Komposisi kimia, kondisi pengecoran, perlakuan panas, dan hasil inspeksi semuanya mempengaruhi kinerja.
Sebelum produksi, pembeli harus memastikan spesifikasi paduan yang tepat, standar bahan yang berlaku, sifat mekanik yang diperlukan, dan perawatan pasca pengecoran dengan produsen.
Teknologi pengecoran yang berbeda melayani tujuan produksi yang berbeda. Pilihan terbaik bergantung pada geometri komponen, permintaan tahunan, kebutuhan material, investasi perkakas, dan tingkat cacat yang dapat diterima.
| Faktor Perbandingan | Die Casting Tekanan Rendah | Die Casting Tekanan Tinggi | Pengecoran Die Gravitasi |
|---|---|---|---|
| Pengisian Logam | Tekanan terkontrol dari bawah | Injeksi berkecepatan tinggi di bawah tekanan tinggi | Terutama didorong oleh gravitasi |
| Kekuatan Khas | Pengisian terkontrol dan potensi pengecoran struktur suara | Kecepatan produksi tinggi dan bentuk berdinding tipis yang kompleks | Proses dan pengaturan perkakas yang relatif sederhana |
| Kecepatan Produksi | Umumnya sedang hingga lambat | Umumnya cepat | Umumnya moderat |
| Pemanfaatan Bahan | Seringkali menguntungkan, tergantung pada desain cetakan | Tergantung pada desain runner dan praktik daur ulang | Tergantung pada desain gating dan feeding |
| Perlakuan Panas | Memungkinkan untuk paduan dan coran suara yang sesuai | Dibatasi oleh porositas dan kondisi proses untuk beberapa aplikasi | Memungkinkan untuk paduan yang sesuai dan kualitas pengecoran |
| Aplikasi Khas | Roda dan bagian aluminium struktural | Rumah, braket, dan komponen bervolume tinggi | Komponen aluminium umum dan suku cadang industri |
LPDC tidak secara otomatis lebih unggul dari setiap alternatif. Die casting bertekanan tinggi mungkin lebih disukai ketika produksi cepat dan dinding tipis menjadi prioritas. Die casting gravitasi mungkin menawarkan rute yang lebih sederhana untuk komponen yang sesuai. Insinyur harus membandingkan persyaratan manufaktur secara lengkap daripada memilih proses berdasarkan satu parameter.
Untuk evaluasi lebih lanjut, lihat sumber daya manufaktur pengecoran aluminium Xuxing dan tinjau kesesuaian solusi pengecoran cetakan permanen untuk aplikasi yang dimaksudkan.
Die casting bertekanan rendah yang andal bergantung pada interaksi sifat material, desain perkakas, manajemen termal, dan kontrol produksi. Beberapa faktor perlu mendapat perhatian khusus.
Untuk komponen penting, rencana mutu dapat mencakup laporan dimensi, pengujian kekerasan atau tarik, pemeriksaan metalografi, dan inspeksi sinar-X. Tidak setiap bagian memerlukan setiap pengujian; rencana inspeksi harus mencerminkan gambar, kondisi layanan, dan spesifikasi pelanggan.
Memilih pemasok melibatkan lebih dari sekadar membandingkan penawaran awal. Pembeli harus memverifikasi apakah produsen dapat secara konsisten memproduksi komponen yang memenuhi spesifikasi teknis dan komersial yang disyaratkan.
xuxing, juga dikenal sebagai Ningbo Yinzhou Xuxing Machinery Co., Ltd., menjelaskan kemampuan manufakturnya dalam die casting tekanan rendah paduan aluminium, die casting gravitasi, die casting bertekanan tinggi, dan casting paduan seng. Perusahaan melaporkan lebih dari 17 tahun pengalaman manufaktur dan kapasitas produksi melebihi 500 suku cadang per hari. Pembeli harus mengonfirmasi kapasitas saat ini, cakupan teknis, dan persyaratan spesifik proyek secara langsung dengan perusahaan.
Untuk menyiapkan penawaran harga yang akurat, berikan gambar 2D atau model 3D kepada pemasok, persyaratan paduan, permintaan tahunan, spesifikasi toleransi, ekspektasi penyelesaian permukaan, dan persyaratan pengujian atau sertifikasi apa pun.
Tujuan utamanya adalah memproduksi komponen logam dengan mengisi cetakan permanen dengan paduan cair di bawah tekanan gas yang terkendali. Metode ini dapat meningkatkan stabilitas pengisian, mengurangi cacat pengecoran tertentu, dan mendukung produksi komponen aluminium dengan sifat mekanik yang konsisten.
Ya. Die casting bertekanan rendah banyak digunakan untuk memproduksi roda aluminium karena pengisian terkontrol dan pengumpanan bertekanan dapat mendukung integritas struktural dan kinerja kelelahan yang baik. Kesesuaian akhir tergantung pada paduan, desain roda, perlakuan panas, dan pengujian validasi.
Die casting bertekanan rendah menggunakan tekanan gas yang relatif rendah untuk memindahkan logam cair ke dalam cetakan, biasanya dari bawah. Die casting bertekanan tinggi menyuntikkan logam dengan cepat pada tekanan yang jauh lebih tinggi. LPDC sering dipilih karena integritas struktural dan paduan yang dapat diberi perlakuan panas, sedangkan HPDC sering dipilih karena tingkat produksi yang tinggi dan komponen berdinding tipis yang kompleks.
Ya, paduan aluminium tertentu dapat menjalani perlakuan panas, termasuk perlakuan T6, jika kualitas pengecoran dan komposisi paduannya sesuai. Pabrikan harus memverifikasi proses, parameter perawatan, dan sifat mekanik akhir terhadap spesifikasi proyek.
Faktor biaya utama mencakup ukuran dan kompleksitas komponen, pemilihan paduan, desain perkakas, jumlah pesanan tahunan, waktu siklus produksi, permesinan, perlakuan panas, inspeksi, dan persyaratan penyelesaian. Memberikan spesifikasi teknis yang lengkap membantu pemasok menyiapkan penawaran harga yang lebih andal.
Memberikan gambar komponen atau model 3D, tingkat material, perkiraan volume tahunan, dimensi kritis, persyaratan permukaan, kebutuhan perlakuan panas, dan kriteria inspeksi. Jika komponen tersebut kritis terhadap keselamatan atau harus tahan terhadap tekanan atau beban lelah, nyatakan dengan jelas persyaratan kinerja yang relevan.
Die Casting Tekanan Rendah menawarkan kepada produsen cara praktis untuk memproduksi komponen aluminium dengan pengisian logam terkontrol, pemanfaatan material yang baik, dan potensi kinerja mekanis yang andal. Efektivitasnya bergantung pada pemilihan paduan yang tepat, mengoptimalkan profil cetakan dan tekanan, mengendalikan pemadatan, dan menerapkan metode inspeksi yang tepat. Untuk otomotif, mesin industri, dan aplikasi berat lainnya, evaluasi seluruh proses manufaktur sangat penting untuk mencapai kualitas yang konsisten dan biaya produksi yang kompetitif.
Jika Anda mencari sumber pengecoran aluminium khusus atau membandingkan proses pengecoran untuk proyek baru, Xuxing dapat membantu Anda menjelajahi opsi manufaktur yang sesuai. Bagikan gambar Anda, persyaratan material, jumlah target, dan spesifikasi kualitas untuk mendiskusikan langkah selanjutnya.Hubungi kamihari ini untuk meminta penawaran harga dan mempelajari lebih lanjut tentang solusi die casting bertekanan rendah yang disesuaikan dengan aplikasi Anda.


